Titik utama proses produksi
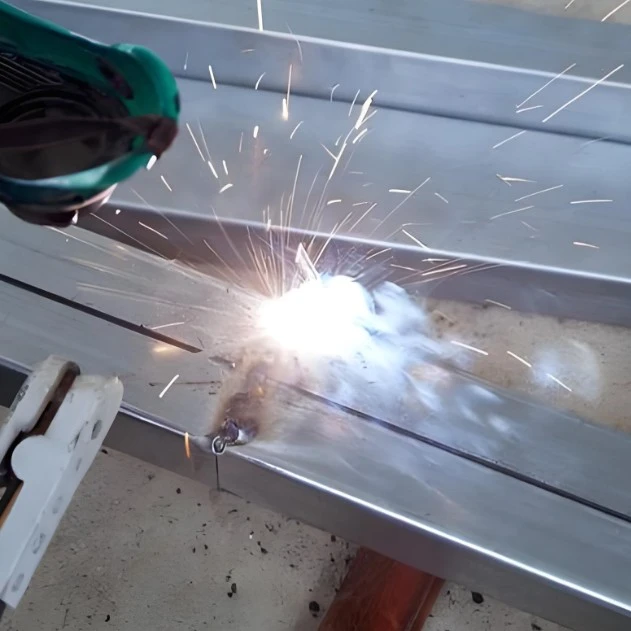
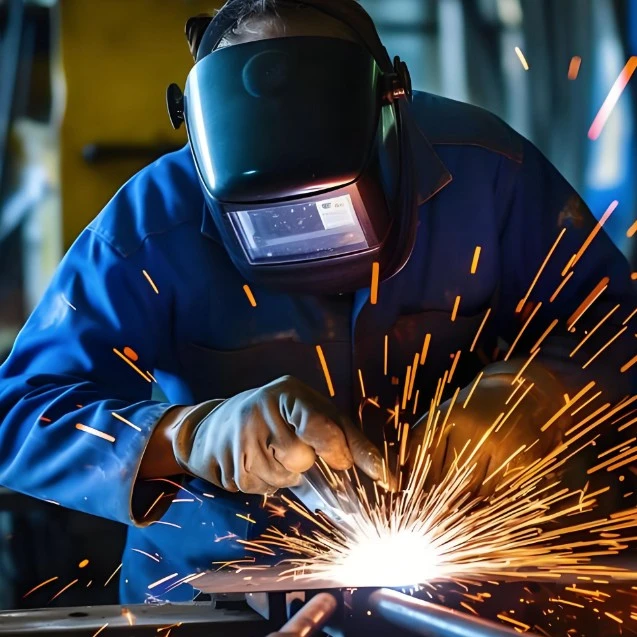
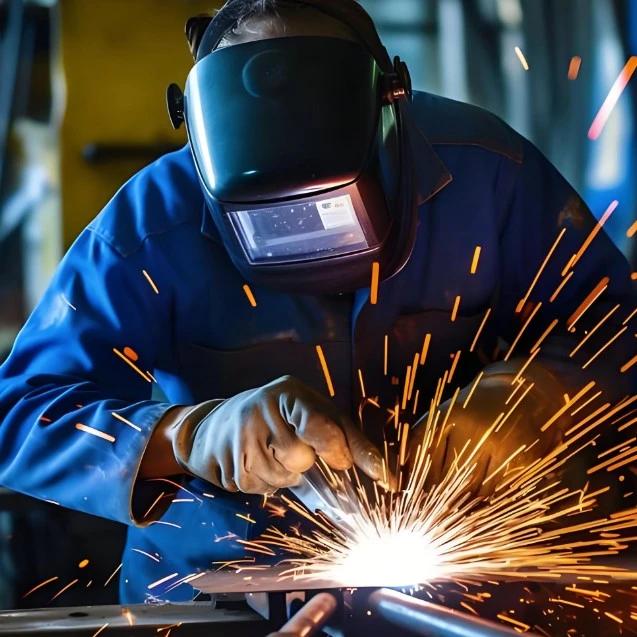
Photovoltaic Welding Processing nyakup langkah-langkah penting kayata welding sel siji, welding seri, laminating, lan laminasi. Saben langkah mbutuhake kontrol paramèter sing ketat kanggo njamin kualitas:
Welding sel tunggal: Gunakake wesi solder suhu konstan kanggo ngelas jalur solder sing dilapisi timah menyang garis kothak utama sel surya. Suhu sirah wesi soldering wis strictly kontrol ing 260-280 ° C, lan wektu welding diwatesi kanggo ing 3 detik supaya karusakan kanggo sel solar amarga suhu dhuwur;
Tahap welding seri: Sambungake sawetara sel solar ing seri mbalikke nggunakake ngudani solder. Kesalahan jarak sel dikontrol ing ± 0.5mm, lan kerataan jalur solder langsung mengaruhi efisiensi transmisi saiki;
Proses Laminating: Lapisan bahan ing urutan kaca tempered, film perekat EVA, seri sel surya, lan backsheet (TPT). Sawise laminating, tes EL ditindakake kanggo ngilangi cacat kayata retak mikro lan solder sing ora lengkap;
Tahap laminasi: Gunakake proses suhu lan tekanan dhuwur kanggo nyawiji lan ngalangi film adesif EVA, mbentuk struktur sing disegel. Suhu lan wektu vakum kudu diatur kanthi tepat miturut jinis EVA kanggo njamin kinerja sealing.
Spesifikasi Instalasi lan Sambungan
Sawise proses welding photovoltaic, instalasi lan sambungan komponen kudu strictly tindakake specifications standar kanggo mesthekake operasi stabil saka sistem:
1. Fiksasi Railing: Kanggo instalasi ruangan, hot-dip galvanis baja utawa aluminium alloy ril dibutuhake. Padha kudu didandani kanthi nggunakake bolts utawa clamps, kanthi kesalahan flatness instalasi ≤ 2mm lan deviasi diagonal <4mm;
2. Sambungan komponen: konektor photovoltaic MC4 digunakake kanggo sambungan antar-komponen. Nalika masang terminal positif lan negatif, kudu krungu swara "klik" kanggo konfirmasi tightness. Radius mlengkung kabel kudu ora kurang saka 48mm kanggo nyegah penuaan insulasi amarga sinar srengenge langsung;
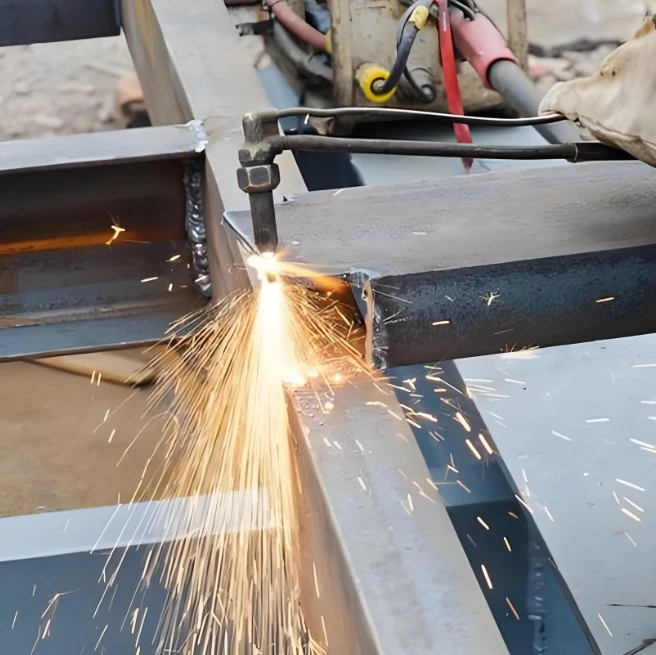
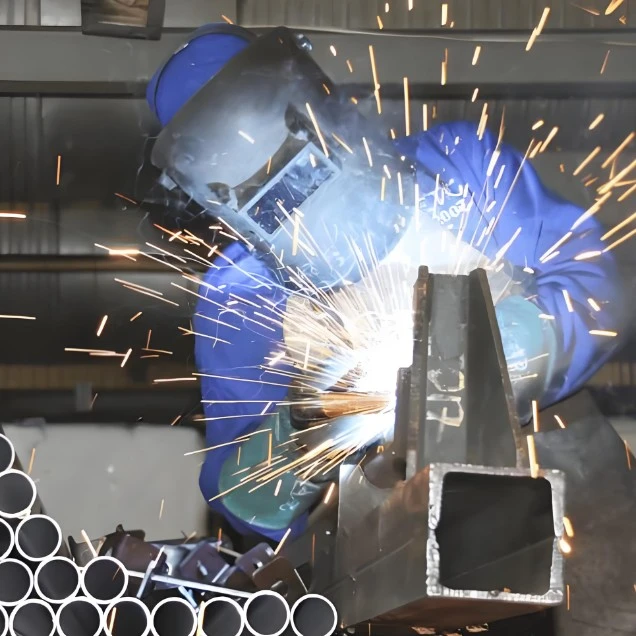
3. Welding kothak Junction: Sadurunge welding dioda bypass lan tape welding, preheating infrared dibutuhake. Suhu preheating kudu dikontrol ing 120-150 ℃, suhu wesi soldering kudu suda kanggo 240-260 ℃, lan wektu welding kudu shortened kanggo ing 2 detik kanggo nyegah karusakan termal kanggo diode;
4. Inspeksi produk rampung: Sawise welding, tumindak konduksi lan tes resistance kurang kanggo mesthekake resistance sambungan <0.5mΩ. Ing wektu sing padha, gunakake pencitraan sinar-X kanggo mriksa tingkat kekosongan internal sambungan solder, kanthi komprehensif njamin kualitas welding.
Q&A
1. Pitakonan: Sajrone Photovoltaic Welding Processing, suhu dhuwur bisa gampang ngrusak sel baterei. Carane supaya iki?
Wangsulan: Bab iki bisa digayuh kanthi ngontrol paramèter proses kanthi tepat. Suhu wesi solder kanggo sel tunggal diwatesi nganti 260-280 ℃ lan wektu ora luwih saka 3 detik. Suhu wesi soldering kanggo kothak sambungan suda kanggo 240-260 ℃ lan wektu ora luwih saka 2 detik. Ing wektu sing padha, peralatan kontrol suhu profesional digunakake kanggo ngawasi wektu nyata supaya ora panas banget lokal.
2. Pitakonan: Apa sing kudu ditindakake yen resistensi sambungan komponen sing dilas dhuwur banget?
Wangsulan: Bab ingkang pisanan mriksa adhesion saka tape soldering kanggo garis kothak utama baterei kanggo mesthekake yen ora soldering palsu. Sareh, ngoptimalake suhu welding lan paramèter wektu kanggo mesthekake yen tape soldering lan baterei wis kebak Integrasi. Pungkasan, strictly nindakake testing low-resistance sawise welding lan sakcepete rework ing produk 不合格.
3. Pitakonan: Welding area komponen photovoltaic outdoor-dipasang rentan kanggo tuwa. Carane njamin kekiatan?
Jawaban: Dhukungan digawe saka baja galvanis panas utawa paduan aluminium kanggo nambah kemampuan anti-karat. Kabel supaya sinar srengenge langsung lan njamin radius mlengkung cukup. Kothak sambungan disegel kanthi apik. Saka rincian materi lan instalasi, wilayah welding dijamin stabil kanggo dangu.
4. Pitakonan: Kepiye carane nyetel paramèter sajrone tahap laminasi kanggo macem-macem jinis film adesif EVA?
Wangsulan: Suhu laminasi lan wektu vakum kudu diatur kanthi tepat miturut titik leleh lan indeks leleh film adesif EVA kanggo mesthekake yen film adesif EVA wis cair lan solid, mbentuk struktur sealing sing nyenyet. Parameter khusus bisa disesuaikan dening tim teknis profesional adhedhasar model film adesif.
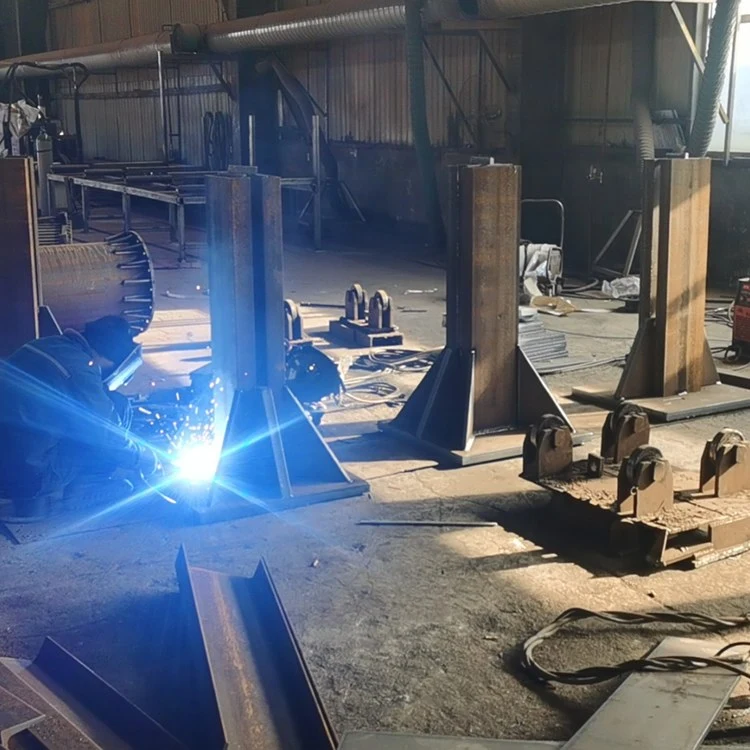
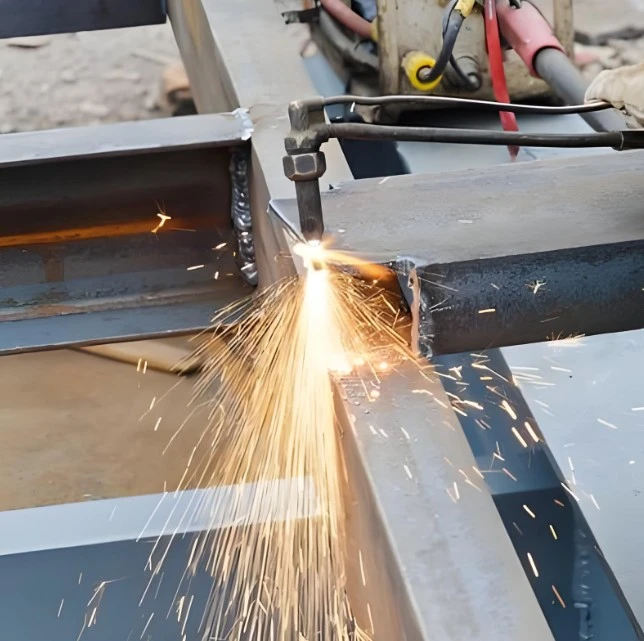
Shenghui Metal njupuk "keahlian sing tepat lan kualitas stabil" minangka daya saing inti. Kanthi pengalaman akumulasi taun ing pangolahan las fotovoltaik, wis nyedhiyakake layanan pangolahan sing stabil lan dipercaya kanggo pirang-pirang proyek energi fotovoltaik, lan wis entuk reputasi apik ing industri kasebut. Kita bisa ngatur proses welding kanthi tepat miturut spesifikasi lan syarat materi modul fotovoltaik, lan ndhukung kabeh proses saka prototyping batch cilik nganti produksi skala gedhe. Kita nyedhiyakake Dhaptar Rega lan Kutipan sing rinci kanggo dhukungan. Kita minangka salah sawijining merek Pemrosesan Welding Photovoltaic sing dipercaya ing saindenging jagad, terus-terusan ngirim asil pangolahan Made in China sing dipercaya.
Hot Tags: Photovoltaic Welding Processing, Supplier, Produsen
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик